
全国咨询热线
全国咨询热线

不锈钢去毛刺机在不锈钢加工中的作用,不只是把边缘的毛刺磨掉,而是要让板材、型材或零件边缘获得稳定、均匀、可控的倒角、圆角和光洁面。不锈钢与普通碳钢、铝板不同,它硬度较高、韧性较大、导热性较差,磨削时热量容易集中在边缘,切屑容易粘附,加工硬化倾向也较明显。因此,不锈钢去毛刺机若想稳定去除毛刺,不能只靠提高磨削压力或放慢输送速度,而要从材料特性、毛刺来源、设备结构、磨料选择、参数匹配、冷却除尘、装夹输送和质量检验等多个环节共同控制。
不锈钢毛刺的来源很多。激光切割会在边缘留下熔渣和细小挂渣,等离子切割会产生较硬的熔瘤,冲压和剪切会产生飞边和塌角,锯切和铣削会产生翻边和锐角,机加工则可能在孔口、槽口和轮廓边缘留下连续毛刺。不同来源的毛刺,硬度、厚度、附着力和形状差异很大。激光切割毛刺通常较薄但附着紧密,冲压毛刺可能较大且带硬化层,机加工毛刺则可能连续而锋利。不锈钢去毛刺机在加工前,应确认毛刺类型和大小。若毛刺过大,应先进行粗处理,避免直接进入精加工环节造成砂带堵塞、刷辊偏磨和板材划伤。
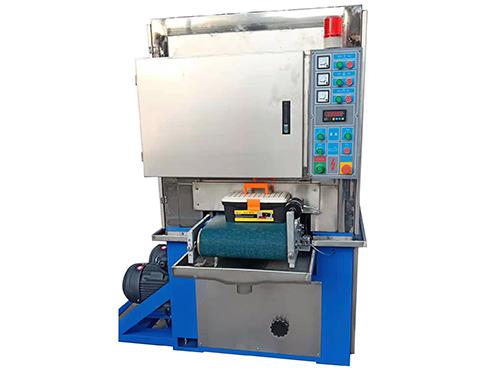
不锈钢去毛刺机通常由机架、输送系统、压紧系统、磨削系统、升降调整系统、冷却系统、除尘系统和电气控制系统组成。机架要有足够刚性,减少振动对加工均匀性的影响。输送系统负责稳定送料,输送带或辊道应平整、耐磨、防划伤,速度可调。压紧系统通过压辊、气缸或弹簧把不锈钢板压稳,防止加工时跳动和偏移。磨削系统是核心,可以采用砂带、刷辊、砂轮、铣刀或复合磨头。升降调整系统控制磨削量和倒角大小。冷却系统用于湿式加工,降低磨削区温度并冲走切屑。除尘系统用于干式加工,收集粉尘和切屑。电气控制系统协调输送、压紧、磨削、冷却和除尘动作,保证重复性。
稳定去除毛刺的第一步,是选择合适的磨料和工具。不锈钢去毛刺机常用砂带、磨料刷辊、砂轮和铣刀。砂带磨料有氧化铝、碳化硅、锆刚玉和陶瓷磨料等。氧化铝适合一般去毛刺,碳化硅适合精细研磨,锆刚玉和陶瓷磨料适合重负荷和长寿命加工。砂带粒度越粗,去除毛刺越快,但表面越粗糙;粒度越细,表面越细腻,但效率越低。刷辊有尼龙刷、磨料尼龙刷和钢丝刷等。尼龙刷适合轻微去毛刺和抛光,磨料尼龙刷适合均匀倒角和拉丝,钢丝刷适合较硬毛刺但容易划伤不锈钢表面。选择工具时,要综合考虑不锈钢牌号、厚度、毛刺大小、倒角要求和表面质量要求。
第二步是设定合理参数。不锈钢去毛刺机的输送速度、砂带线速度、刷辊转速、磨削压力、磨削深度和加工道次都会影响结果。输送速度过快,毛刺去除不彻底;过慢,容易过磨和发热。砂带线速度过高,磨削热大,不锈钢容易变色和烧伤;过低,切削能力不足。刷辊转速过高,容易过磨和划伤;过低,毛刺去除不净。磨削压力过大,薄板容易变形和压伤;过小,加工不均匀。通常采用多道次、小磨削量、逐步加工的方式,先粗去毛刺,再精修和抛光。对于薄不锈钢板,应降低压力、提高输送稳定性,必要时使用垫板或保护膜。
第三步是控制输送和压紧。不锈钢板应平放在输送带上,边缘与基准靠齐,避免歪斜。输送带应张紧适当,跑偏要及时调整。压辊高度应根据板厚调整,压紧力应均匀,不能一边紧一边松。压辊表面应清洁,不能粘附切屑和油污。对于不同宽度不锈钢板,应调整压辊和导向装置,防止偏移和卡料。对于短小工件,应使用辅助托架或夹具,防止进入时跳动。对于长板,应保证前后托料架平齐,避免弯曲。加工过程中若发现不锈钢板偏移、卡滞、抖动或异响,应立即停机检查。
第四步是做好冷却和除尘。不锈钢磨削热量大,若冷却不足,边缘会变色、烧伤、退火,甚至产生微裂纹。湿式不锈钢去毛刺机应把冷却液准确喷向磨削区,流量和压力要适当。冷却液应保持清洁,定期过滤和更换,防止切屑划伤板材。干式不锈钢去毛刺机应保持足够吸力,及时收集切屑和粉尘。除尘管道不能堵塞,滤芯不能破损,集尘箱不能过满。不锈钢切屑和粉尘应定期清理,防止积聚。加工不锈钢时,还要防止碳钢切屑混入,避免铁污染影响耐腐蚀性。
第五步是质量检验和调整。操作者应使用卡尺、千分尺、塞尺、样板、角尺、粗糙度仪或目视检查去毛刺效果。检查内容包括毛刺是否去除、倒角是否均匀、圆角是否一致、边缘是否光滑、板面是否划伤、尺寸是否变化、板面是否变形。首件应仔细检查,确认合格后再批量加工。批量过程中应定期抽检,发现波动及时调整。若毛刺残留,可能是砂带太细、磨削量不足、刷辊磨损、输送过快或加工道次不够。若倒角不均,可能是压紧力不均、输送偏移、砂带磨损不均或设备振动。若表面划伤,可能是切屑、输送带、压辊或刷丝造成。若烧伤变色,可能是磨削量过大、砂带钝化、冷却不足或输送过慢。
不锈钢去毛刺机还要注意安全操作。开机前确认防护罩、急停、限位和门联锁有效。加工时不要用手接近旋转砂带、刷辊、砂轮和铣刀。测量不锈钢板应先停止设备,待完全停稳后进行。更换耗材、清理切屑和维护设备时,应切断电源并挂警示牌。操作人员应佩戴防护眼镜、口罩、耳塞和合适工作服,避免手套被卷入。工作结束后应关闭电源、冷却和除尘系统,清理设备,保持输送带、压辊、砂带和刷辊清洁。
总之,不锈钢去毛刺机稳定去除边缘毛刺,关键在于“选对工具、调好参数、压稳送平、冷却充分、除尘有效、检验及时”。不锈钢材料特性决定了它不能像普通碳钢那样粗放加工,也不能像铝板那样只追求柔软研磨。只有把设备、耗材、工艺和操作结合起来,才能获得均匀的倒角、光滑的边缘和稳定的表面质量。
Copyright©www.qdczyjx.com 青岛诚智宇机械制造有限公司
青岛诚智宇机械制造有限公司专业承接去毛刺机,抛光机,拉丝机,金属去毛刺机,电话:18661910738
备案号:鲁ICP备2022006621号
